Artykuł sponsorowany
Jak architektura termoformierek KIEFEL, ILLIG, WM i GN zmienia wymagania wobec form
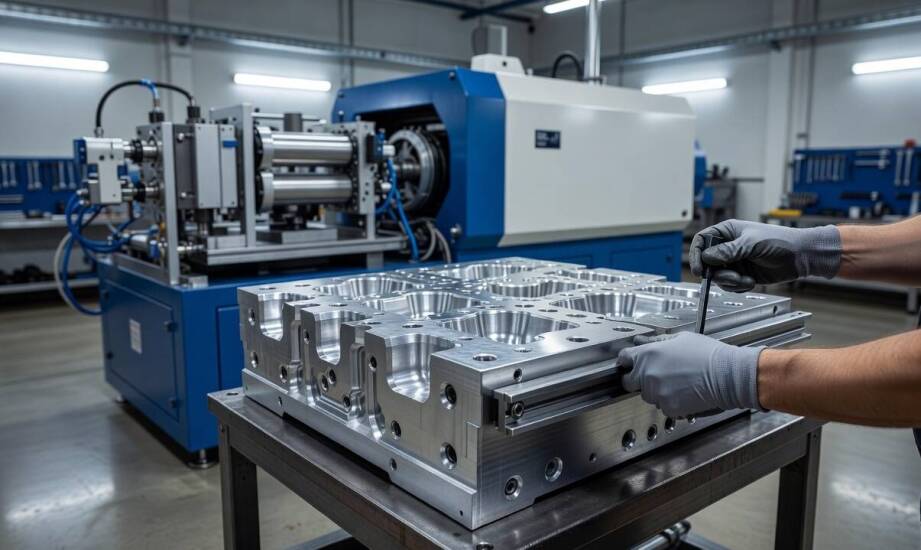
Parametry produkcyjne, takie jak liczba gniazd czy głębokość formowania, dają różne rezultaty na urządzeniach KIEFEL, ILLIG, WM oraz GN. Odmienna konstrukcja tych maszyn wymusza ścisłe dostosowanie formy do konkretnego środowiska pracy.
Format roboczy i zakres ruchu stołu
Format roboczy oraz skrajny zakres ruchu stołu bezpośrednio ograniczają maksymalne gabaryty oprzyrządowania i układ gniazd. Maszyny WM serii FT obsługują formy o wymiarach zbliżonych do 880 × 520 mm. Modele KIEFEL oferują przestrzenie robocze sięgające nawet 900 × 700 mm. Marka ILLIG w seriach RDM i RDK stosuje modułowe rozwiązania kinematyczne. Stół przesuwa się tam w sposób ułatwiający precyzyjne pozycjonowanie mniejszych układów przy bardzo wysokich prędkościach. Systemy GN pracują często na obszarach rzędu 762 × 534 mm. Mniejsza powierzchnia robocza wymusza gęstsze rozmieszczenie gniazd lub ograniczenie głębokości przetłoczeń. Projektant uwzględnia te parametry już na etapie oprogramowania CAD, omijając potencjalne kolizje z ramą główną instalacji.
Mechanizm podawania materiału określa sposób chwytania folii oraz stabilność jej pozycjonowania. Większość analizowanych linii pracuje w systemie podawania ciągłego. Konstrukcja, jaką wykorzystuje docelowa maszyna do termoformowania, determinuje wymagania wobec całego mechanizmu przesuwu. Urządzenia ILLIG posiadają regulowane ramy zaciskowe, dostosowujące się do różnych szerokości rolki bez mechanicznej wymiany elementów. Konkurencyjne rozwiązania opierają transport wstęgi na zaawansowanych napędach serwo. Gwarantuje to stałe napięcie tworzywa i minimalizuje ryzyko przesunięć podczas nagrzewania. Urządzenia GN umożliwiają szybką zmianę formatu, ale wymagają absolutnie precyzyjnego chwytu na krawędziach. Błąd na tym etapie skutkuje falowaniem rozgrzanego materiału. Niestabilne prowadzenie folii zawsze powoduje jej nierównomierne rozciąganie we wnękach.
Strefa odbioru detalu oraz zintegrowane układy sztaplujące zmieniają założenia dla osprzętu pomocniczego. Serie RDK marki ILLIG wykorzystują dwuosiowe przenoszenie z opcją obrotu gotowych wytłoczek o 90 lub 180 stopni. Rozwiązania WM opierają się na dolnym stole wychylnym, ułatwiającym wyrzut materiału do magazynka. Urządzenia GN łączą proces formowania, wycinania i odkładania w jednym szybkim cyklu pracy ruchomych płyt. Linie KIEFEL często dysponują niezależnymi stacjami cięcia zlokalizowanymi tuż za główną formą. Zintegrowane elementy wyrzutnika oraz chwytaki muszą ściśle podążać za trajektorią ruchu zdefiniowaną dla konkretnej fabrycznej instalacji.
Automatyka, tempo cyklu i uwarunkowania sprzętowe
Poziom automatyzacji oraz zaplanowany czas cyklu drastycznie obniżają tolerancję na odchyłki wymiarowe. Najszybsze linie produkcyjne osiągają pułap 50 taktów na minutę dzięki bezawaryjnym serwonapędom. Praca w tak wysokim reżimie narzuca konieczność stosowania narzędzi o wybitnej powtarzalności. Wolniejsze platformy tolerują minimalnie większe luzy robocze gniazd. Poważny problem pojawia się dopiero podczas integracji z automatycznym sztaplowaniem, gdzie nawet ułamki milimetra różnicy powodują zakleszczanie się detali na taśmie. Inżynier w fazie projektowania uwzględnia rozszerzalność cieplną stalowych bloków oraz przewidywane zużycie elementów ruchomych.
Konieczność modyfikacji osprzętu pomocniczego wynika najczęściej z pierwszych testów ruchowych na linii docelowej. Wprowadzane zmiany polegają przeważnie na poprawie geometrii popychaczy, przebudowie kanałów chłodzących lub kalibracji samej stacji wycinającej. Instalacje posiadające oddzielny segment cięcia wymagają idealnego zgrania ułożenia taśmy z ostrzem stalowego noża. Systemy wykorzystujące stół wychylny wymuszają natomiast specyficzną konstrukcję wyrzutników i zmienione kąty pochylenia ścianek. Architektura bazująca na ruchomych płytach serwo oczekuje absolutnej synchronizacji narzędzia z napędem głównym. Brak wdrożenia tych poprawek prowadzi do uciążliwych kolizji mechanicznych i przegrzewania matryc.
Próby rozruchowe szybko weryfikują rzeczywiste dopasowanie narzędzia do środowiska pracy wybranej maszyny. Widoczne zarysowania na kształtkach powstają zazwyczaj wskutek błędnego napięcia folii, złego kąta uwalniania detalu lub braku płynności pracy serwomotorów. Trudności z mechanicznym wypchnięciem gotowego opakowania to efekt zbyt ostrych kątów wylotowych albo niedrożnych kanałów odpowietrzających. Niestabilny przebieg cyklu objawia się gwałtownymi wahaniami temperatury odczytywanej przez pirometry. Pojawiają się także powtarzające się problemy z niedocinaniem cienkich krawędzi. Rejestracja tych anomaliów pozwala inżynierom iteracyjnie dostroić cały projekt pod konkretny park sprzętowy klienta.
Firma Thermo-Tools zajmuje się projektowaniem oraz produkcją form przeznaczonych dla linii KIEFEL, ILLIG, WM i GN. Zakład wykorzystuje oprogramowanie inżynieryjne CAD/CAM oraz wieloosiowe centra obróbcze CNC do budowy kompletnego oprzyrządowania wytwórczego. Tworzenie precyzyjnych matryc, stacji zintegrowanego cięcia i systemów układania wymaga gruntownego zrozumienia specyfiki poszczególnych technologii obróbczych.
Ostateczne dopasowanie techniczne zależy od korelacji między kinematyką stołu roboczego, osprzętem zewnętrznym a założeniami dla samego wyrobu. Decydującą rolę odgrywa tu rzeczywiste zachowanie napędów i ramy, a nie suche wartości wpisane w specyfikację maszyny. Szczegółowa analiza parametrów docelowej instalacji pozwala na skonstruowanie niezawodnego narzędzia, które zagwarantuje pełną ciągłość procesu produkcyjnego.
Kategorie artykułów
Polecane artykuły

Jakie narzędzia wspierają księgowość rodzinnych fundacji?
Wprowadzenie do narzędzi księgowych dla fundacji rodzinnych jest istotne, gdyż odgrywają one kluczową rolę w zarządzaniu finansami. Odpowiednie rozwiązania umożliwiają efektywne i przejrzyste działania, co jest niezbędne dla utrzymania zaufania darczyńców oraz beneficjentów. W kontekście fundacji ro

Jak wzór, kolor i detal konstrukcji tworzą ozdobny charakter ogrodzenia
Front posesji to pierwsza linia styku prywatnej przestrzeni z otoczeniem. Jej oprawa wymaga starannego planowania, które łączy walory użytkowe z estetyką. Praktyka architektoniczna pokazuje, że płot nie służy już wyłącznie do fizycznego wyznaczania granic działki czy zabezpieczania terenu przed intr